
钣金多品种小批量生产,排产混乱如何解决?
发布时间:2026-09-29 10:55:11
浏览次数:4
在钣金加工行业,多品种、小批量、定制化早已成为主流生产模式。但也正是这种生产特点,让绝大多数中小钣金车间深陷同一个困境:订单杂、批次小、变更多、插单频繁,排产长期处于混乱状态。
很多工厂看似全天机器满转、工人连轴加班,整体产能却迟迟提不上来,还频繁出现交付延期、在制品堆积、设备无效调机、工序停工待料等问题。究其根本,大多不是设备与人力不足,而是排产缺乏科学体系,用经验化管理应对高度碎片化的生产,最终导致全场节奏失控。
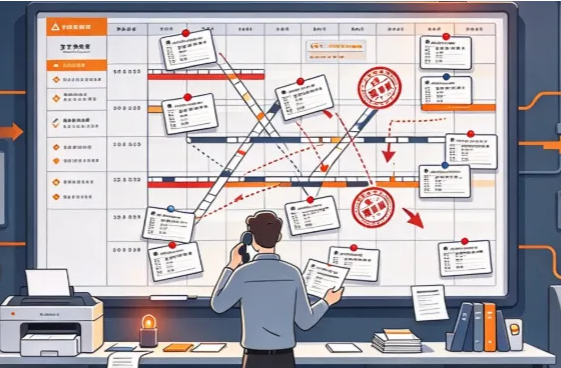
01 钣金排产混乱的四大核心原因
钣金生产工序链路长,下料、折弯、焊接、喷涂多环节环环相扣,叠加定制订单的不确定性,很容易形成管理漏洞,主要集中在四点。
1. 订单极度碎片化,生产切换成本高:
定制订单款式繁多、单批数量少,车间每日需要频繁更换板材材质、板厚、切割程序和工装夹具。传统“先来先做”的排产模式,会产生大量无效调机、换料、对刀时间,严重压缩设备有效生产时长,造成隐形产能浪费。
2. 插单无规范,随意打乱生产节奏:
客户加急单、售后补件、临时改单是钣金行业常态。但多数工厂无标准化插单审批流程,口头插单、随意插队现象普遍。原有生产计划频繁中断,半成品滞留车间,工序衔接断裂,让原本有序的生产彻底陷入混乱。
3. 排产逻辑错位,工序负荷严重失衡:
多数调度只关注下料设备产能,一味追求前端产出,忽视折弯、焊接、喷涂等瓶颈工序的负荷上限。最终出现前端下料堆积如山,后端工序超负荷拥堵或空岗闲置,大量在制品积压,生产周期被无限拉长。
4. 无数据支撑,排产完全依赖经验:
多数中小钣金厂未建立标准工时、设备负荷、物料周期等基础数据。排产全靠老员工经验,主观性强、容错率低,一旦遇到订单变更、设备故障、物料延迟等异常,计划立刻失效,无法快速精准调整。
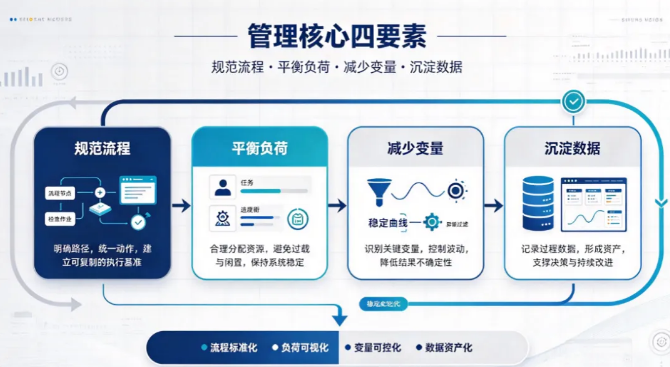
02 5个轻量化方法,根治排产乱象
解决多品种小批量排产难题,无需复杂改造和大额投入,核心是规范流程、平衡负荷、减少变量、沉淀数据,五项实操方法可直接落地、快速见效。
1. 同工艺合并排产,降低切换损耗:
摒弃单纯按订单顺序排产的模式,每日整合全部待生产订单,将同材质、同板厚、同工艺的零件集中生产,不受客户、订单限制。通过工艺合并,大幅减少设备调机换料次数,有效提升设备稼动率,从源头减少生产浪费。
2. 固化插单规则,杜绝无序插队:
建立统一的插单审批机制,明确仅紧急交付、售后补件等特殊场景可申请插单,且必须经生产负责人审核。插单前充分评估对现有计划的影响,明确被挤占订单的顺延方案和交付调整方式,严禁私自改单、口头插单,稳定整体生产节奏。
3. 瓶颈工序倒推,平衡全流程产能:
以折弯、焊接等核心瓶颈工序的日产能为上限,反向倒推下料、冲孔等前置工序的生产任务。杜绝前端盲目超产,实现各工序产能匹配、节奏同步,彻底解决半成品堆积、工序脱节、停工待料等问题。
4. 推行日计划日清,适配小批量生产:
多品种订单变数多,长期刚性计划实用性极差。采用短周期管理模式,每日敲定次日精准生产计划,落实到具体设备与班组,明确完工节点。当日任务当日闭环,未完成项逐一复盘异常原因,次日优先补产,大幅提升计划落地率与交付准确率。
5. 沉淀基础数据,告别经验化排产:
逐步搭建标准化数据体系,梳理各类钣金零件的标准加工工时、设备最大负荷、物料采购周期。用真实生产数据替代主观经验,让排产调度有据可依、精准可控,从容应对繁杂多变的定制订单。
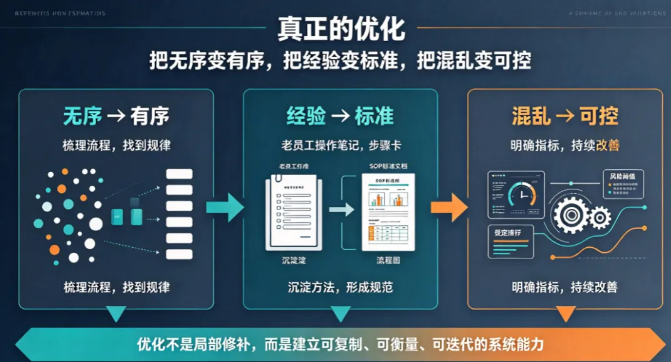
03 排产优化,本质是重构生产秩序
钣金多品种小批量生产的排产混乱,是全行业共性痛点,并非单纯靠人力加班、临场调度就能解决。真正的优化,从来不是盲目追赶产量,而是把无序变有序,把经验变标准,把混乱变可控。
通过简单的流程规范、逻辑优化和数据沉淀,就能有效理顺车间生产节奏、减少产能浪费、提升交付能力,让碎片化的钣金生产,实现高效、稳定、有序运转。
固美特:定义钣金ERP标杆。1000+领先工厂的智慧之选。